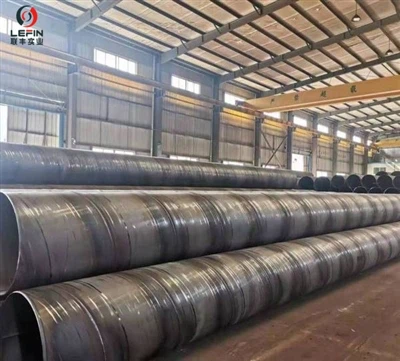
Hartowanie rur stalowych ocynkowanych jest kluczowym procesem obróbki cieplnej mającym na celu poprawę ich właściwości mechanicznych. Poniżej szczegółowo wyjaśnimy znaczenie, efekty, metody działania, dobór środka hartującego, miejsce w procesie produkcyjnym i kluczowe punkty precyzyjnej kontroli.
I. Znaczenie i funkcja hartowania
Hartowanie to proces, w którym rury stalowe ocynkowane są podgrzewane do temperatury krytycznej (powyżej Ac3 lub Ac1) i utrzymywane przez określony czas, a następnie szybko schładzane w wodzie, oleju lub innym medium. Podstawowym celem tego procesu jest przekształcenie przechłodzonego austenitu w strukturę martenzytu lub bainitu, co znacznie poprawia właściwości mechaniczne rur stalowych, takie jak twardość, odporność na zużycie, wytrzymałość, elastyczność i udarność.
Po hartowaniu, a następnie odpuszczaniu w różnych temperaturach, kompleksowe właściwości mechaniczne rury stalowej można dostosować, aby spełnić wymagania różnych scenariuszy zastosowań. W przypadku niektórych stali specjalnych hartowanie może również poprawić ich właściwości fizyczne i chemiczne, na przykład zwiększyć ferromagnetyzm i poprawić odporność na korozję itp.
II. Wpływ na jakość rur stalowych
Pozytywny wpływ
1. Znacząco poprawiają właściwości mechaniczne: twardość, odporność na zużycie, wytrzymałość zmęczeniowa i inne kluczowe wskaźniki rury stalowej po hartowaniu ulegają znacznej poprawie.
2. Uzyskanie określonej struktury: Formowanie struktury martenzytu lub bainitu, kładąc podwaliny pod późniejsze odpuszczanie w celu dostosowania właściwości.
3. Zwiększ żywotność: Rozsądne hartowanie może wydłużyć żywotność przedmiotu obrabianego o 30-50%.
Negatywne skutki i kontrola
1. Naprężenia wewnętrzne i odkształcenia: Szybkie chłodzenie spowoduje wygenerowanie znacznych naprężeń wewnętrznych, które mogą spowodować odkształcenie rury stalowej.
2. Ryzyko pęknięć: Jeśli prędkość chłodzenia jest zbyt duża lub proces jest nieprawidłowy, mogą wystąpić pęknięcia hartownicze.
3. Struktura niestabilna: Po hartowaniu uzyskuje się strukturę niezrównoważoną i konieczne jest przeprowadzenie odpuszczania w celu ustabilizowania konstrukcji i wyeliminowania naprężeń.
III. Miejsce hartowania w procesie produkcji rur stalowych
Hartowanie jest podstawowym procesem obróbki cieplnej rur stalowych i zwykle odbywa się na następującym etapie procesu produkcyjnego:
Typowy proces: Przygotowanie kęsów rurowych → Ogrzewanie → Przebijanie i walcowanie → Kontrola średnicy i prostowanie → Hartowanie → Odpuszczanie → Precyzyjna kontrola
Swoiście:
1. Po walcowaniu lub formowaniu: Po osiągnięciu przez rurę stalową podstawowego rozmiaru w procesie walcowania na gorąco lub kształtowania na zimno, rura stalowa jest poddawana obróbce hartowniczej.
2. Przed odpuszczaniem: Po hartowaniu należy je niezwłocznie odpuścić, aby wyeliminować naprężenia wewnętrzne i ustabilizować konstrukcję.
3. Jako część procesu hartowania i odpuszczania: w przypadku-rur stalowych o wysokiej wytrzymałości często stosuje się proces hartowania i odpuszczania obejmujący „hartowanie + odpuszczanie-w wysokiej temperaturze”.
Nowoczesne linie do produkcji rur stalowych wykorzystują głównie metodę nagrzewania indukcyjnego i ciągłego hartowania. Podczas procesów nagrzewania, hartowania i odpuszczania rury stalowe poruszają się wzdłużnie i posuwają się spiralnie.
IV. Precyzyjne kontrolowanie kluczowych punktów procesu hartowania
Precyzyjna kontrola temperatury
• Temperatura nagrzewania: W przypadku stali podeutektoidalnej podgrzej ją do temperatury powyżej Ac3 o 30-50 stopni; w przypadku stali nadeutektoidalnej podgrzej ją do temperatury powyżej Ac1 o 30-50 stopni. W rzeczywistej produkcji należy dokonać regulacji w zależności od rodzaju stali i kształtu przedmiotu obrabianego. W przypadku skomplikowanych przedmiotów należy przyjąć dolną temperaturę graniczną, aby zapobiec pękaniu podczas hartowania.
• Technologia kontroli temperatury: dzięki wykorzystaniu-precyzyjnego sprzętu grzewczego (piece oporowe, piece indukcyjne) w połączeniu z algorytmami sterowania PID dokładność regulacji temperatury może osiągnąć ±1 stopień. Wewnątrz pieca zainstalowano wiele termopar, które umożliwiają kontrolę temperatury w oparciu o strefę-, aby zapewnić równomierność temperatury, przy czym różnica temperatur jest kontrolowana w zakresie ±3 stopni.
• Szybkość nagrzewania: w przypadku przedmiotów obrabianych o-o skomplikowanych kształtach i-o dużych rozmiarach, szybkość nagrzewania reguluje się na poziomie 5–10 stopni/min. W przypadku prostszych przedmiotów można go zwiększyć do 10-15 stopni/min.
2. Sterowanie procesem chłodzenia
• Optymalizacja metody chłodzenia: Rury stalowe ocynkowane zaleca się poddać hartowaniu rotacyjnemu połączonemu z chłodzeniem synchronicznym zarówno wewnątrz, jak i na zewnątrz.
• Chłodzenie wewnętrzne: Woda jest wtryskiwana do rury przez dyszę, z szybkością przepływu nie mniejszą niż 10 m/s.
• Chłodzenie zewnętrzne: Użyj zbiorników natryskowych lub zanurzeniowych i zainstaluj w zbiornikach dysze mieszające, aby zapewnić przepływ medium.
• Parametry chłodzenia: w przypadku cienkościennych- rur stalowych (o grubości ścianki mniejszej lub równej 6 mm) szybkość chłodzenia w zakresie temperatur 650 - 400 stopni musi być większa lub równa 100 stopni/s. W przypadku materiałów podatnych na pękanie (takich jak 42CrMo) można zastosować takie środki, jak obniżenie temperatury hartowania, zmniejszenie prędkości przepływu wody i kontrolowanie temperatury wody wylotowej (120 - 160 stopni).
• Zarządzanie czynnikiem chłodzącym: Temperatura roztworu słonej wody powinna być niższa lub równa 60 stopni, aby zapobiec korozji; należy ściśle kontrolować stężenie i temperaturę środka chłodzącego polimer.
3. Kompleksowa kontrola parametrów procesu
• Czas izolacji: Obliczany na podstawie efektywnej grubości przedmiotu obrabianego, wzór to τ=kD (gdzie D to grubość efektywna, a k to współczynnik korekcji obciążenia). Gdy gęstość obciążenia przekracza 60%, współczynnik wzrasta o 0.3 - 0.5.
• Proces odpuszczania: Po hartowaniu należy natychmiast przeprowadzić odpuszczanie. Temperatura odpuszczania w niskiej-temperaturze wynosi 150–250 stopni, a czas jest obliczany na podstawie grubości ścianki (1–2 minuty na milimetr). Na przykład w przypadku rury stalowej o grubości 4 mm odpuszczanie przez 4-8 minut pozwoli utrzymać twardość na poziomie HRC35-45 i zwiększyć wytrzymałość o 20-30%.
• Kontrola odkształcenia: poprzez optymalizację procesu hartowania w celu zmniejszenia koncentracji naprężeń, np. wykorzystanie ciepła resztkowego do-samoutwardzania.
4. Kontrola jakości i walidacja procesu
• Kontrola konstrukcji: Struktura po hartowaniu powinna być martenzytem lub bainitem, bez znaczących ilości austenitu szczątkowego.
• Test wydajności: Sprawdź, czy wskaźniki takie jak twardość, wytrzymałość i wytrzymałość spełniają wymagania.
• Zapobieganie defektom: Usprawnij badania ultradźwiękowe i kontrolę jakości powierzchni, aby zapobiec defektom, takim jak pęknięcia i deformacje po hartowaniu.
5. Zróżnicowane metody obróbki różnych gatunków stali
• Stal nisko-węglowa/stal średnio-węglowa: najlepiej stosować środki hartujące na bazie wody-i skupiać się na kontrolowaniu równomierności chłodzenia.
• Stal-wysokowęglowa/stal stopowa: należy stosować wolno-chłodzący olej do szybkiego hartowania lub ciecz-na bazie wody do hartowania, aby zrównoważyć osiągniętą twardość z ryzykiem pękania.
• Rury ze stali-wysokiej jakości w przemyśle naftowym: w większości wykorzystuje się stal konstrukcyjną ze średnio-węglowego stopu o niższej zawartości węgla. Grubość ścianki jest jednolita, a priorytetem może być hartowanie w wodzie.
Streszczenie:
Precyzyjna kontrola hartowania rur ze stali ocynkowanej wymaga zarządzania całym procesem, w tym kontrolą temperatury, metodami chłodzenia, wyborem medium, dopasowaniem parametrów procesu i kontrolą jakości. Podstawową zasadą jest zapewnienie, że wydajność chłodzenia spełnia normę, a chłodzenie jest równomierne. Dzięki kompleksowym środkom, takim jak hartowanie rotacyjne, synchroniczne chłodzenie wewnątrz i na zewnątrz, precyzyjna kontrola temperatury i odpuszczanie w odpowiednim czasie, można zwiększyć twardość i wytrzymałość rur stalowych, minimalizując jednocześnie ryzyko odkształcenia i pękania.